Как правильно подобрать длину рукава высокого давления: ошибки измерения и последствия
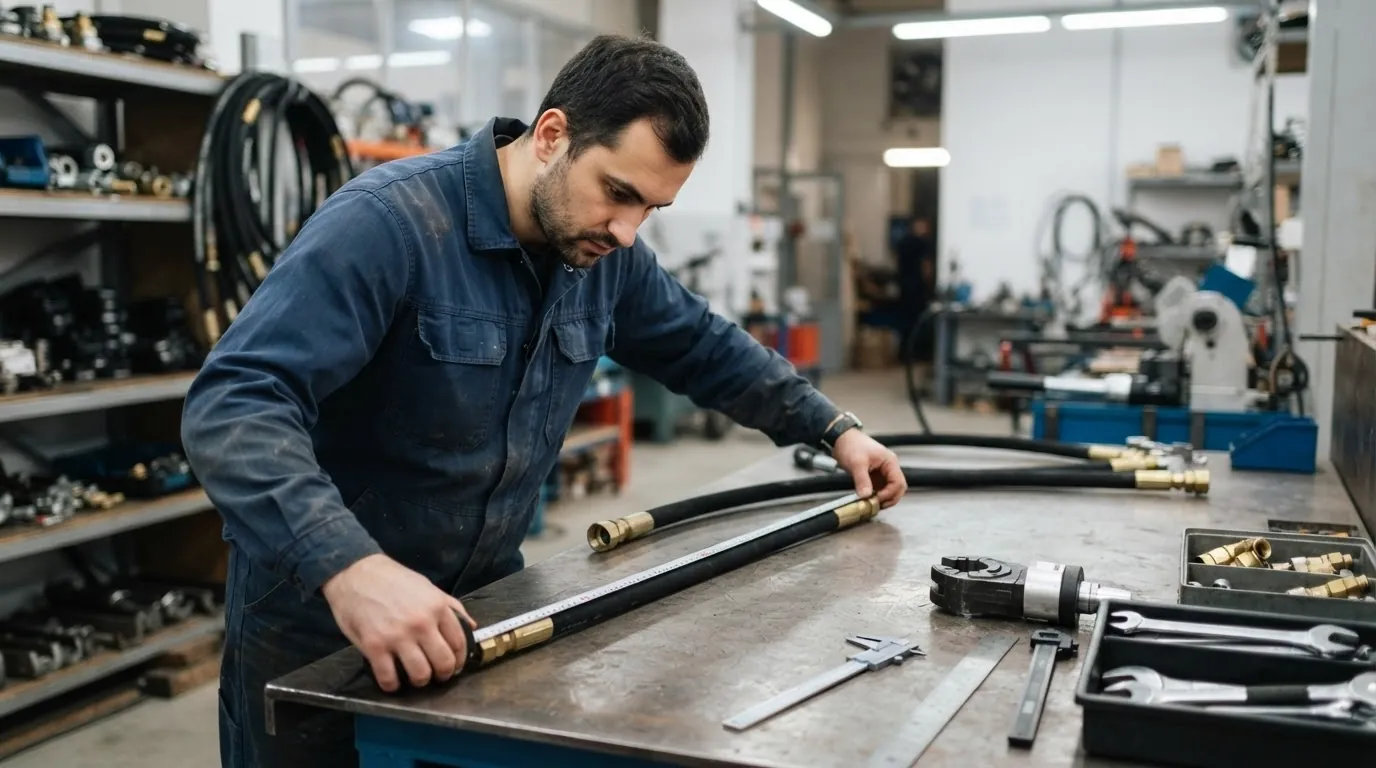
Экскаватор встал в середине смены: на стреле мокро, шток не держит, диспетчер нервничает, простой капает каждую минуту. Разобрали узел - РВД натянут как струна, фитинг потянуло, трещина по оплетке. Причина банальна: длину шланга промерили по старому образцу без учета хода и радиуса изгиба. Мы разберем, как выполнить измерение РВД без промахов, какие ошибки ломают срок службы, к чему ведут просчеты и как безопасно пройти монтаж.
Как измерить длину рукава высокого давления (РВД)
Измерять длину РВД нужно по осевой. Так мы получаем рабочую длину, а не красивую цифру из рулетки, и избегаем натяжения, заломов и скручивания. Суть проста: меряем не шланг на столе, а маршрут в машине.
РВД - это гибкий трубопровод высокого давления из маслостойкой резины с армированием (оплетка или навивка), работающий с гидравлическим маслом. Правильное измерение РВД начинается с фиксации нейтрального положения механизма. Узел должен быть в среднем рабочем положении. Дальше мы прокладываем предполагаемую трассу по центру хомута и уха, укладываем контрольную дугу согласно минимальному радиусу изгиба из паспорта рукава и добавляем технологический запас под ход и вибрацию.
Как считать базовую точку по фитингам? Для прямых фитингов обычно берем плоскости уплотнения, а для угловых - ось изгиба тела фитинга. На практике это звучит мудрено, но работает предсказуемо: длина сборки - это центр-линия от базовой плоскости первого фитинга до базовой плоскости второго. Если сомневаемся, мы фиксируем фото узла. Это спасает, когда сборку отдаем в изготовление РВД.
"Когда меряют старый рукав по внешней дуге, новый почти всегда выходит короче" - на практике
Чтобы не потерять миллиметры на обжиме, мы учитываем осадку сборки после опрессовки. Заводская карта обжима дает величину утапливания хвостовика в шланг, но для расчетной длины мы ориентируемся на базовые точки фитингов, а не на края гильз. Еще один нюанс: влияние давления на длину. Под нагрузкой шланг может немного удлиняться.
Перед измерением мы снимаем нагрузку, очищаем посадочные места и проверяем, нет ли скрытых ограничителей хода. Кто хочет сюрприз после сборки? Никто. Поэтому контрольный прогон по крайним положениям узла без шланга обязателен: визуально просматриваем, где трасса может касаться рамы, и корректируем маршрут.
|
Тип фитинга |
Базовая точка измерения |
Примечание |
|
BSP конус/плоскость |
Плоскость уплотнения |
Для плоского уплотнения учитываем толщину шайбы |
|
JIC 37° |
Конус уплотнения |
Измеряем до вершины конуса, не до края гайки |
|
DK (DIN) |
Плоскость торцевого уплотнения |
Следим за положением кольца при сборке |
|
ORFS |
Плоскость уплотнительной кромки |
Плоскость ощущается четко при касании калибром |
|
Прямой штуцер NPT |
Конец резьбы до упора |
Учитываем глубину заворачивания по герметику |
Чек-лист перед замером:
- Зафиксировали механизм в среднем положении и сняли остаточное давление.
- Проложили трассу по центрам крепежа, а не по краю хомута.
- Проверили минимальный радиус изгиба по паспорту рукава высокого давления.
- Отметили базовые плоскости фитингов, сфотографировали узел.
- Заложили запас под ход узла и вибрацию, исключили кручение.
ТОП ошибок при выборе длины РВД и их последствия
Главные ошибки при выборе длины РВД - недобор длины, избыточная петля, игнорирование радиуса изгиба, скручивание и неверные соединения фитингов. Последствия предсказуемы: натяжение, ускоренный излом каркаса, выдергивание из фитинга, перетирание об раму, рост температуры и падение скорости исполнительного механизма. Итог один - простой и повторный заказ.
Мы чаще всего видим пять сценариев. Первый - короткий рукав высокого давления. Его натягивают, чтобы "дотянуть", и он работает как струна. При ходе узла нагрузка уходит в фитинг, хвостовик перерезает внутренний слой, а через пару недель мы слышим мокрый хлопок и видим масляный туман. Второй - лишние 20-30 процентов длины. Образуется петля, которая трусится на вибрации и трется о соседний кронштейн. Через сезон в этом месте износ. Третий - игнорирование минимального радиуса изгиба. Шланг ломают у гильзы, и армирование работает на излом, а не на растяжение, поэтому усталость приходит быстро.
Четвертый - скрученный монтаж. Шланг короткий, резьбы затянуты с перекосом, по оплетке видно спиральные метки. На пульсациях такая сборка живет недолго. Пятый - неправильные точки замера. Длину снимают по внешней дуге старого РВД, не учитывают осадку обжима, путают миллиметры и дюймы при записи размеров. Разве можно ждать хорошего результата, если входные данные плавают?
Ниже мы собрали быструю карту симптомов, чтобы инженер на месте связал видимую проблему с первопричиной и быстро принял решение.
|
Симптом |
Возможная причина |
Проверка |
Решение |
|
Натяжение в среднем положении |
Недобор длины |
Прогон в крайних положениях, метки на оплетке |
Увеличить рабочую длину с учетом хода узла |
|
Перетирание об кронштейн |
Лишняя петля |
Осмотр трассы под вибрацией |
Укоротить, изменить хомут, добавить кожух |
|
Залом у гильзы |
Превышен минимальный радиус изгиба |
Сравнение с паспортным радиусом |
Переразложить дугу, применить отвод |
|
Мокро на фитинге |
Выдергивание хвостовика из-за натяга |
Следы смещения гильзы |
Подобрать правильную длину, пересобрать |
|
Медленная реакция гидравлики |
Избыточная длина на длинной магистрали |
Измерение пути, оценка падения давления |
Сократить трассу, проверить диаметр |
"Недобор длины короче на пару сантиметров в цеху оборачивается часами простоя в поле" - по наблюдениям опытных специалистов
Мы добавим неожиданное для многих: длинный шланг. Насос качает тот же литраж, а нарастание давления до уставки клапана задерживается. Плюс потери на трение выше - масло больше греется. Казалось бы, длина - мелочь. А на деле это производительность и ресурс.
Правильный подбор длины РВД: ключевые факторы
Правильный подбор длины РВД опирается на комплексный подход. Мы заранее учитываем удлинение под давлением, осадку после обжима и свободную петлю под динамику. Без этого расчет длины РВД рискует превратиться в гадание.
Работает это так: сначала мы фиксируем траекторию узла, измеряем реальный ход в миллиметрах, а затем раскладываем шланг по центрам крепежа с закладкой минимального радиуса из паспорта конкретного рукава высокого давления. Если ход большой, мы создаем правильную компенсирующую петлю, не позволяя шлангу труситься у гильзы. Для стрел и подвесок эта петля особенно важна.
Тип фитингов важен не меньше. У JIC и BSP базовые точки разные, у ORFS критична плоскостность, у DK добавляется толщина кольца. Нельзя мерить от края гайки, потому что утапливание в сопряжении изменит геометрию. Мы всегда делаем привязочные фото и наносим на старый рукав метки, где фактически сидела гильза - это помогает сопоставить рабочую длину с паспортной.
Температура и среда влияют на поведение резины. На морозе шланг дубеет, радиус изгиба увеличивается, вибрация усиливает усталость корда. В жару материал эластичнее, но петля легче "пулюлит" на ходу. Мы закладываем небольшой дополнительный люфт под температурные сдвиги - это часть правил эксплуатации РВД, которые реально продлевают ресурс. Кстати, нельзя полагаться только на рейтинг производителей РВД: качество важно, но геометрию машины и кинематику он не отменяет.
Ещё один фактор - удлинение шланга под давлением. Большинство конструкций показывают небольшое изменение длины при рабочей нагрузке. Мы закладываем этот допуск в сторону безопасности, чтобы шланг не уходил в натяг в пике давления. Комбинация с правильным монтажом РВД, установкой поворотных адаптеров и поддерживающих хомутов дает предсказуемый результат без сюрпризов.
И наконец, экономический штрих. Лишние полметра на длинной магистрали приводят к потерям. Мы видели, как сокращение длины на разумную величину улучшало отзывчивость гидрораспределителя и снижало нагрев. Разве не за этим к нам приходят?
Измерение РВД: распространенные ошибки и как их избежать
Частые ошибки измерения РВД - замер по внешней дуге, путаница базовых точек фитингов, игнорирование радиуса изгиба и хода узла, а также смешение дюймов и миллиметров. Избежать их просто: меряем по осевой линии, фиксируем базовые плоскости, проверяем паспортный радиус и прогоняем механику по крайним положениям. Записываем размеры в одной системе и подтверждаем фото.
Почему новый рукав на столе кажется длиннее старого, а в машине выходит короче? Старый растянут, деформирован и потерял геометрию, поэтому брать его как эталон опасно. Мы используем старый РВД для типоразмеров DN и обозначения фитингов, а длину считаем по машине. Второй ловкий капкан - измерения "по диагонали". Когда трасса идет через хомуты и изгибы, необходимо учитывать каждый элемент. Мы идем по реальному пути, даже если нужно замерить три отрезка и суммировать.
Третий промах - забытый радиус изгиба у гильзы. Любая оплетка не любит резких изломов у выхода. Мы всегда держим дугу не меньше паспортной и, если тесно, переставляем хомут или ставим отвод. Четвертый промах - нет фотофиксации. В цеху легко перепутать JIC и DK или недооценить длину резьбовой части. На фото с маркерными метками видно все - и как шла трасса, и куда смотрели углы.
"Одна четкая фотография узла экономит больше времени, чем десять звонков из цеха" - специалисты отрасли отмечают
Пятый промах - единицы измерения. Мы встречали записи "1 1/4 - 980" без указания, где дюймы, а где миллиметры. Пишите явно: DN32, длина 980 мм. И последнее, на что часто не смотрят: свободная петля под вибрацию. Мы накидываем небольшой запас под живую работу узла, иначе на пульсациях шланг упрется и начнет резать сам себя.
Чек-лист антиошибок:
- Сняли размер по оси трассы, а не по внешней дуге старого шланга.
- Отметили и сфотографировали базовые плоскости фитингов BSP/JIC/DK/ORFS.
- Проверили минимальный радиус изгиба для выбранного типа армирования.
- Прогнали механизм в крайние положения и скорректировали запас.
- Указали DN и длину в одной системе единиц, без смешения.
Последствия неправильного выбора длины РВД
Неправильная длина РВД ведет к натяжению или петлям, излому у гильзы, перетиранию, утечкам, падению рабочего давления и росту температуры масла. Дальше идут простои, повторное изготовление и потеря прибыли. Риск травм и загрязнения площадки повышается кратно.
Экономика бьет первой. Каждый повторный выезд ради перебирать трассу - это потерянный сменный фонд и сорванные сроки работ. Масло на грунте - это утилизация и штрафы, а мокрая площадка - скользко и опасно. Технике же достается по полной: когда РВД работает на излом, возрастает нагрузка на всю систему. Когда рукав слишком длинный, петля превращается в хлыст, бьет по кронштейну, а перетирание делает свою молчаливую работу.
Как это отражается на производительности? Длинные магистрали увеличивают гидравлическую емкость, поэтому исполнительный механизм медленнее набирает давление. Мы видели, как цилиндр на подъем приходил в рабочую зону позже, чем расчетно, а оператор компенсировал рывками рычага. Так появляется лишний нагрев и усталость масла. В довесок - микрокавитация на высоких скоростях потока при неудачных трассах с резкими перегибами, и это уже про ресурс насоса.
Долгосрочные последствия часто недооценивают. Раз в квартал подтянуть "мокрый" фитинг превращается в рутину, хотя корень проблемы в длине и укладке. Через сезон оплетка теряет эластичность, армирование у гильзы устает, и даже при корректном давлении шланг внезапно сдается. Мы уверены: корректный выбор РВД по длине критически важен.
Разве рейтинг производителей РВД решит все? Хороший бренд дает стабильную резину и корд, но неверная геометрия убьет и премиальный рукав. Правила эксплуатации РВД говорят четко: длина и трасса - часть ресурса. Мы добавим - часть безопасности бригады и имиджа техслужбы.
Рекомендации по выбору и монтажу РВД
Лучшие рекомендации по длине и монтажу всегда начинаются с внимательного измерения. Монтаж ведем без перекоса, ставим поворотные элементы там, где есть ротация, и защищаем от перетирания. Тогда выбор РВД по длине работает на ресурс, а не против него.
Алгоритм, которым мы пользуемся в zgk.by:
1) Снять размеры по машине, не по старому шлангу. 2) Отметить типы фитингов и их базовые плоскости. 3) Проверить минимальный радиус изгиба для конкретного типа армирования. 4) Заложить свободную петлю под ход и вибрацию. 5) Перепроверить единицы и записать DN четко. 6) Перед окончательной обжимкой сверить длину по чертежу и фото. Простая дисциплина сокращает ошибки почти до нуля.
Монтаж РВД требует такой же аккуратности. Мы ставим рукав так, чтобы петля работала, а не била по кронштейну. Хомуты не душат шланг - они направляют. Если узел крутится, мы добавляем поворотную вставку или подбираем фитинг с вращением, чтобы не закручивать армирование. После опрессовки отмечаем маркером линию на фитинге, чтобы контролировать скручивание.
Чек-лист перед покупкой:
- Сверьте маркировку DN, рабочее давление и тип армирования с вашими требованиями.
- Проверьте паспортный минимальный радиус изгиба и рабочую температуру.
- Оцените качество резины без резкого запаха, ровность оплетки, читаемость маркировки.
- Уточните карту обжима под ваши фитинги BSP/JIC/DK/ORFS.
Чек-лист при монтаже РВД:
- Трасса не содержит резких перегибов у гильз, радиус выдержан.
- В крайних положениях узла шланг не натягивается и не трет раму.
- Нет кручения - маркерная линия прямая по всей длине.
- Поставлены защитные кожухи и хомуты в зонах возможного контакта.
И последнее. Не подменяйте инженерный расчет длины маркетинговыми ориентирами. Рейтинг производителей РВД помогает выбрать надежный продукт. Но длина рукава высокого давления - это ваша кинематика, ваша трасса и ваши риски. Снять размер правильно - значит снять проблему с простоями заранее. Мы именно так и работаем.
Мы помогаем с замерами на площадке, изготавливаем и опрессовываем сборки под ваши задачи, а также подбираем трассу и крепеж с учетом условий 2026 года. Напишите нам, если нужен быстрый замер.