Как отличить производственный брак РВД от ошибок монтажа
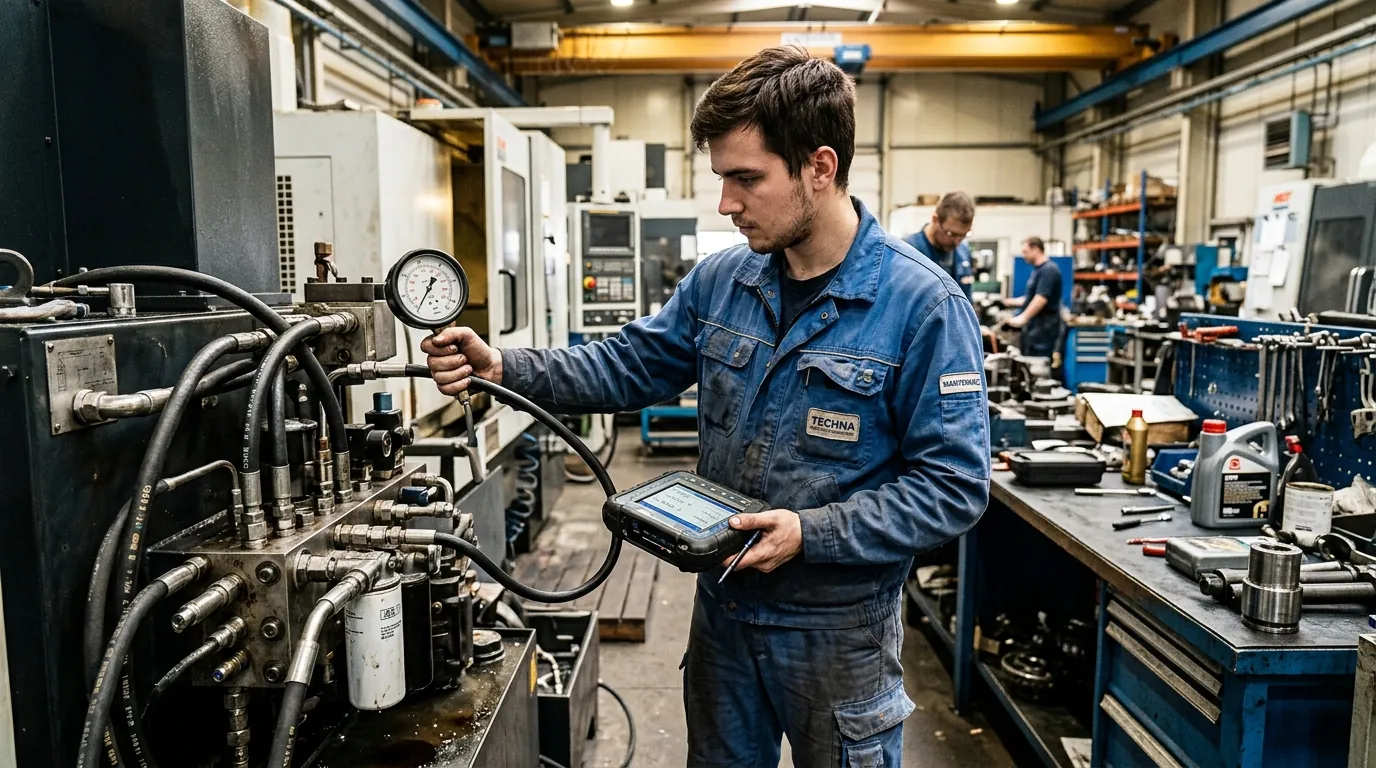
Рукав высокого давления вышел из строя. Теперь вы стоите перед дилеммой - это заводской брак или кто-то накосячил при установке? Различить производственный брак от монтажных ошибок можно по характерным признакам. Заводские дефекты проявляются в местах обжима. Главное - знать, на что смотреть и как правильно диагностировать повреждение.
Какие самые частые ошибки при монтаже РВД
Скручивание рукава при установке - причина номер один. РВД не рассчитаны на кручение даже на пару оборотов. Внутренние слои начинают работать против друг друга, создается напряжение, и рукав рвется изнутри (хотя снаружи может выглядеть нормально).
Превышение минимального радиуса изгиба убивает гидравлические шланги быстрее пули. Каждый диаметр имеет свои ограничения - для 12 мм это примерно 75-80 мм, для 19 мм уже под 120 мм. Согнули круче - получите микротрещины в армирующих слоях.
Неправильная прокладка трассы тоже дает о себе знать. Рукав трется о края металлоконструкций, испытывает постоянные вибрационные нагрузки или работает в натянутом состоянии. Результат предсказуем - протирание оплетки и разрыв.
"Большинство отказов РВД происходит не из-за превышения рабочего давления, а из-за неправильной установки" - отмечают специалисты по гидравлике
Косяки при выборе фитингов встречаются тоже достаточно часто. Поставили фитинг под меньший диаметр, не учли тип резьбы или взяли неподходящий угол. Такие соединения либо текут сразу, либо разрушаются при первом же скачке давления. Температурные нарушения тоже губят рукава. По опыту, половина проблем возникает из-за работы при температурах выше допустимых. Резиновая трубка становится жесткой, армирующие слои теряют эластичность.
Какие виды производственного брака РВД существуют
Слабый обжим фитинга - классика заводского брака. Опрессовочный станок настроен неправильно, и замок. Визуально это можно определить по неравномерной деформации обжимной втулки или по тому, что фитинг проворачивается в рукаве. Некачественные материалы дают о себе знать быстро. Резиновая трубка внутри может иметь неоднородную структуру, включения или слабые места. Армирующая оплетка из плохой проволоки начинает "лохматиться" еще до установки.
|
Тип брака |
Признаки |
Время проявления |
|---|---|---|
|
Слабый обжим |
Фитинг проворачивается, неравномерная втулка |
1-7 дней |
|
Плохая резина |
Трещины, вздутия, потеря эластичности |
2-4 недели |
|
Дефект оплетки |
Торчащие проволоки, неравномерность |
Сразу видно |
Дефекты внутренней трубки часто скрыты от глаз. Воздушные пузыри, неравномерная толщина стенки или использование неподходящего компаунда приводят к внутренним разрывам. Снаружи рукав выглядит целым, а внутри уже течет. Брак при производстве РВД может касаться и геометрии. Неправильный внутренний диаметр, овальность сечения или неравномерность по длине - все это заводские косяки, которые проявляются при первых же нагрузках. Но самый коварный брак - это нарушение технологии вулканизации. Резина не полностью полимеризуется, остаются непровулканизованные участки. Такой рукав может работать месяцами, а потом внезапно "выстрелить" при обычной нагрузке.
Диагностика производственного брака против ошибок монтажа
Время проявления дефекта - важный диагностический признак. Заводской брак обычно вылезает в первые дни или недели эксплуатации. Монтажные ошибки могут "стрелять" как сразу, так и через месяцы работы (в зависимости от степени нарушения).
Условия эксплуатации помогают разделить причины. Если система работает в штатном режиме, а рукав разрушился - скорее всего брак. Если были превышения давления, температуры или механические воздействия - ищите ошибки установки.
|
Признак |
Производственный брак |
Ошибка монтажа |
|---|---|---|
|
Место разрушения |
Зона обжима, равномерно |
Локальные участки |
|
Характер |
Постепенное ослабление |
Резкий разрыв |
|
Время |
Первые недели |
Может быть любое |
Самый надежный способ диагностики - это анализ условий работы системы. Если давление не превышалось, температурный режим соблюдался, а рукав все равно вышел из строя - виноват производитель.
Проверка качества РВД перед установкой
Внешний осмотр должен выявить очевидные дефекты. Оплетка не должна иметь торчащих проволок, вмятин или неравномерности. Поверхность рукава - без трещин, вздутий или изменений цвета. Фитинги - без механических повреждений и следов коррозии. Геометрию проверяют контролем внутреннего диаметра и овальности. Простой способ - попробовать прогнать через рукав калибровочный стержень соответствующего диаметра. Если идет туго или застревает - есть проблемы с геометрией.
Тест на герметичность лучше провести до установки в систему. Заглушите один конец, подайте воздух под небольшим давлением (0.5-1 бар) и проверьте на утечки. Мыльный раствор поможет выявить микротрещины, которые не видны глазом. Документация должна соответствовать заказу. Проверьте маркировку рукава, сертификаты качества и паспорт изделия. Несоответствие характеристик может привести к отказу в гарантийном обслуживании. Контроль обжима фитингов включает проверку размеров втулки штангенциркулем. Каждый тип фитинга имеет свои допуски на диаметр после обжима. Отклонения говорят о неправильной настройке оборудования.
Типичные места повреждений при разных видах брака
Заводские дефекты концентрируются в определенных зонах. Слабый обжим проявляется на границе фитинга и рукава - именно здесь начинается течь или происходит полное разрушение соединения. Дефекты материалов дают равномерные повреждения по всей длине. Монтажные ошибки имеют свою географию разрушений. Скручивание убивает рукав в средней части - там, где создается максимальное напряжение от кручения. Превышение радиуса изгиба дает трещины на внешней стороне изгиба. Трение о конструкции создает характерные "протертости" - локальные участки, где оплетка стирается до внутренней трубки. Вибрационные нагрузки разрушают рукав в местах крепления или там, где он контактирует с вибрирующими элементами.
Температурные повреждения распределяются по зонам нагрева. Если рукав работал при повышенной температуре, резина становится жесткой и трескается в первую очередь в местах изгибов и динамических нагрузок. Химическая несовместимость жидкости с материалом рукава дает специфические повреждения - набухание, размягчение или растрескивание внутренней трубки. Такие дефекты видны при разрезе поврежденного рукава.
Итого
Производственный брак РВД отличается от монтажных ошибок локализацией повреждений, характером разрушения и временем проявления дефектов. Заводские косяки концентрируются в зонах обжима и вылезают в первые недели, а монтажные проблемы дают локальные повреждения в местах неправильной прокладки. Главное правило - внимательная диагностика на каждом этапе. Большинство проблем можно предотвратить правильной подготовкой и контролем качества при получении, монтаже и эксплуатации рукавов высокого давления. Экономия на качественных комплектующих и профессиональном монтаже всегда выйдет боком. Лучше потратить больше времени на правильную установку, чем потом разбираться с последствиями и доказывать, кто виноват в аварии.